Griešanas līnijas
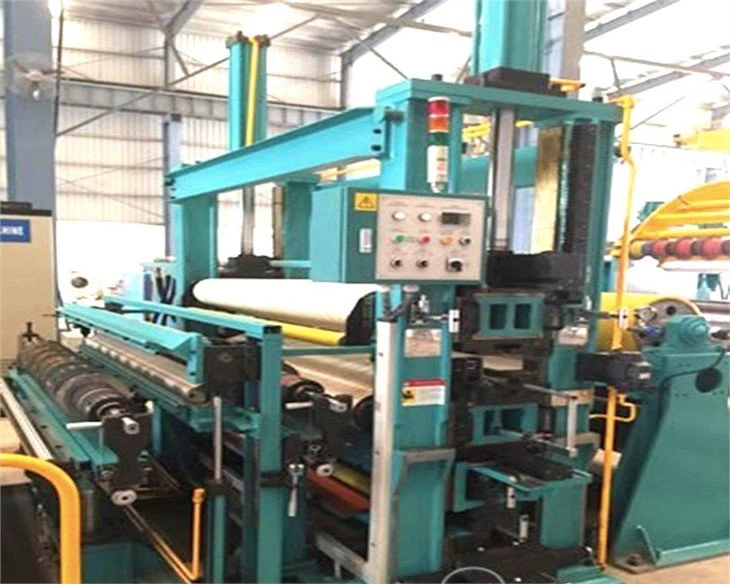
Griešanas līnija, kas ietver trīs galvenās iespējas -augstas-precīzas padeves, inteliģentas kontroles un efektīvas griešanas-ir kļuvusi neaizstājama metāla lokšņu apstrādē. Tās vērtība slēpjas ne tikai ražošanas efektivitātes un materiālu izmantošanas uzlabošanā, bet arī standartizētas produkcijas nodrošināšanā pakārtotajiem procesiem, piemēram, štancēšanai, metināšanai un montāžai. Ar Industry 4.0 sasniegumiem nākotnes griešanas līnijas integrēs AI vizuālo pārbaudi un digitālo dvīņu optimizāciju, virzot metālapstrādes nozari uz viedu un elastīgu ražošanu.



Produkta priekšrocības
Stingra tolerances kontrole: izmantojot precīzus disku griezējus un CNC tehnoloģiju, griešanas platuma pielaide sasniedz ±0,05 mm, kas atbilst augstas-precizitātes materiāla izmēru prasībām, kas attiecas uz automobiļu, elektronikas un citām nozarēm.
Lieliska malu kvalitāte: griešanas procesā tiek iegūtas gludas,{0}}bez sloksnes malas, tādējādi samazinot materiālu zudumus turpmākajā apstrādē.
Ātra{0}}darbība: Griešanas ātrums sasniedz 30–300 m/min (pielāgojoties materiāla biezumam), ievērojami palielinot ražošanas efektivitāti un jaudu.
Nepārtraukta darbība: pilnībā automatizēta apstrāde no attīšanas līdz attīšanai nodrošina nepārtrauktu ražošanu, kas ir ideāli piemērota liela{0}}apjoma pasūtījumu prasībām.
Inteliģenta vadība: aprīkota ar PLC vai CNC sistēmām, līnija nodrošina automātisku instrumentu regulēšanu, spriegojuma kontroli, novirzes korekciju un tiešsaistes noteikšanu,{0}}ievērojami samazinot manuālo iejaukšanos.
Viena{0}}pieskāriena specifikācijas izmaiņas: pilnībā automatizētas sistēmas atbalsta ātru ražošanas specifikāciju maiņu, samazinot dīkstāves laiku.
Malu lūžņu atgūšana:Apgriešanas lūžņi tiek reģenerēti, izmantojot malu apdares tinējus, tādējādi samazinot izejvielu atkritumus.
Elastīga griešana:Griešanas plāni tiek optimizēti, pamatojoties uz pieprasījumu, lai maksimāli palielinātu spoles platuma izmantošanu.
Materiālu daudzveidība:var apstrādāt metālus, piemēram, tēraudu, alumīniju, varu, nerūsējošo tēraudu utt., ar biezuma diapazonu 0,05-6 mm un platuma pārklājumu 300-2500 mm.
Procesa saderība:atbalsta īpašu spoļu, piemēram, pārklājumu un laminējumu, sagriešanu, neietekmējot materiāla īpašības.
Sprieguma līdzsvars:Slēgtā-cilpas spriegojuma kontroles sistēma nodrošina, ka materiāls griešanas procesa laikā neliecas un neizstiepjas.
Kļūdas brīdinājums:Aprīkots ar sensoriem, lai uzraudzītu iekārtas stāvokli reāllaikā, lai izvairītos no negaidītas izslēgšanas vai materiāliem bojājumiem.
Zema enerģijas patēriņa dizains:Lai samazinātu ekspluatācijas izmaksas, tiek izmantoti augstas -efektivitātes motori un{1}}enerģiju taupošas transmisijas sistēmas.
Samaziniet atkritumu daudzumu:Augstas-precizitātes griešana un malu materiālu pārstrāde samazina metāla putekļu un atkritumu emisijas.
Vairāku-specifikāciju ražošana:ar vienu šķēlumu var izgatavot dažāda platuma sloksnes, lai apmierinātu pielāgotas vajadzības.
Ātra ieguldījumu atdeve:iekārtu izmaksas var ātri atgūt, uzlabojot efektivitāti, samazinot atkritumu un darbaspēka izmaksas.
Izplatīti veidi
Klasifikācija pēc automatizācijas pakāpes
- Manuāla griešanas līnija
Funkcijas:
Paļaujoties uz manuālu darbību, pamatfunkcijas, piemēram, instrumentu attāluma regulēšana, spriegojuma kontrole un novirzes korekcija, ir jāveic manuāli ar vienkāršu struktūru un zemām ieguldījumu izmaksām.
Lietojumprogrammas scenāriji:
Pasūtījumi ar nelielām partijām un vairākām specifikācijām vai apstrādes scenāriji ar zemas precizitātes prasībām (piemēram, parasto tērauda plākšņu sagriešana būvniecībai).
Priekšrocības:
Zema cena, vienkārša apkope, piemērota sākumam-vai zema-budžeta vajadzībām.
Trūkumi:
Zema efektivitāte (ātrums parasti ir mazāks par 50 metriem minūtē), slikta griešanas precizitāte (pielaide ir lielāka par ±0,5 mm) un paļaušanās uz kvalificētiem darbiniekiem.
- Pusautomātiskā{0}}griešanas līnija
Funkcijas:
Daļēja automatizācija, piemēram, automātiska noviržu korekcija un PLC{0}}vadāma spriegojuma sistēma, taču instrumenta maiņai un parametru iestatīšanai joprojām ir nepieciešama manuāla iejaukšanās.
Lietojumprogrammas scenāriji:
Vidēja{0}}ražošana, scenāriji, kuros ņemtas vērā gan izmaksas, gan efektivitāte (piemēram, metāla korpusa materiālu sagriešana sadzīves tehnikai).
Priekšrocības:
Augsta izmaksu -efektivitāte, spēcīga pielāgošanās spēja, griešanas precizitāte līdz ±0,2 mm un ātrums palielināts līdz 80–120 metriem minūtē.
Trūkumi:
Ilgs dīkstāves laiks, mainot specifikācijas, un ierobežotas automatizācijas funkcijas.
- Pilnībā automātiska griešanas līnija
Funkcijas:
Integrēta inteliģenta vadības sistēma (piemēram, CNC ciparvadība), automātiska instrumentu maiņa, tiešsaistes noteikšana, attālināta uzraudzība un citas funkcijas, kas atbalsta ražošanas parametru pārslēgšanu ar vienu{0}}klikšķi.
Lietojumprogrammas scenāriji:
Liela-apjoma nepārtraukta ražošana, augstas-precizitātes pieprasījuma nozares (piemēram, jaunas enerģijas akumulatora cilpas vara folijas sagriešana).
Priekšrocības:
Augsta griešanas precizitāte (±0,05 mm), liels ātrums (vairāk nekā 200 metri/minūtē), samazināta atkarība no roku darba, piemērots 24 stundu bezpilota ražošanai.
Trūkumi:
Lielas investīcijas iekārtās, sarežģīta apkope un augstas tehniskās prasības operatoriem.
Klasifikācija pēc konstrukcijas projekta
- Viena{0}}galvas griešanas līnija (viena stacija)
Funkcijas:
Aprīkots tikai ar vienu attīšanas un pārtinēja komplektu. Pēc sagriešanas visas šaurās sloksnes tiek uztītas uz vienu un to pašu staciju, un mašīna ir jāaptur, lai nomainītu ruļļus.
Lietojumprogrammas scenāriji:
Šaura platuma materiālu vai neliela skaita griešanas sloksņu apstrāde (piemēram, alumīnija profila pamatņu griešana durvīm un logiem).
Priekšrocības:
Kompakta struktūra, mazs nospiedums un zemas izmaksas.
Trūkumi:
Zema efektivitāte, biežas ruļļu maiņas ietekmē ražošanas jaudu.
- Divkāršā-galvas griešanas līnija (dubultā stacija)
Funkcijas:
Aprīkots ar dubultiem un dubultiem tinējiem, var nodrošināt nepārtrauktu ražošanu: kad tiek apstrādāts viens spoļu komplekts, otrs komplekts ir iepriekš-instalēts un atrodas gaidstāves režīmā, nemanāma pārslēgšana.
Lietojumprogrammas scenāriji:
Lieli partiju pasūtījumi (piemēram, nepārtraukta automašīnu tērauda plākšņu sagriešana), lai samazinātu dīkstāves laiku.
Priekšrocības:
Ražošanas efektivitāte ir palielināta par vairāk nekā 30%, kas ir piemērota liela ātruma nepārtrauktai darbībai.
Trūkumi:
Sarežģīts aprīkojums, liels sākotnējais ieguldījums un enerģijas patēriņš.
Klasifikācija pēc apstrādes materiāla biezuma
- Plāna plākšņu griešanas līnija
Funkcijas:
Paredzēts plānām metāla spolēm, kuru biezums ir 0,05{2}}2,0 mm (piemēram, vara folija, alumīnija folija, cinkota loksne utt.), griezējs izmanto vieglu augstas precizitātes disku griezēju.
Lietojumprogrammas scenāriji:
Īpaši -plānu sloksņu, piemēram, elektronisko komponentu (piemēram, elastīgo shēmas plates substrātu) un pārtikas iepakojuma materiālu, sagriešana.
Priekšrocības:
Griešana bez šķembām, izvairoties no skrāpējumiem uz materiāla virsmas un atbalsta mikronu{0}}līmeņa precizitātes kontroli.
Trūkumi:
Īpaši augstas prasības spriedzes stabilitātei un sarežģītu iekārtu atkļūdošanai.
- Vidēja un bieza plākšņu griešanas līnija
Funkcijas:
Piemērojams vidēji un biezām plāksnēm ar biezumu 2,0-6,0 mm (piemēram, nerūsējošā tērauda plāksnēm un jūras tērauda plāksnēm). Griezējam jābūt izgatavotam no augstas cietības un nodilumizturīga materiāla (piemēram, volframa tērauda).
Lietojumprogrammas scenāriji:
Inženiertehnikas konstrukciju detaļu plākšņu griešana un kuģu būve.
Priekšrocības:
Spēcīgs bīdes spēks, var tikt galā ar augstas -izturības materiāliem un augsta griešanas efektivitāte.
Trūkumi:
Augsts enerģijas patēriņš un liels aprīkojuma izmērs.
Klasifikācija pēc funkcionālās paplašināšanās
- Universāla griešanas līnija
Funkcijas:
Standarta konfigurācija, bez papildu procesa moduļiem veic tikai tādas pamatfunkcijas kā griešana un uztīšana.
Lietojumprogrammas scenāriji:
Parastā metāla sloksnes apstrāde (piemēram, parastā tērauda spoles sagriešana).
Priekšrocības:
Plašs pielietojuma diapazons, zemas uzturēšanas izmaksas.
Trūkumi:
Nevar izpildīt īpašas procesa prasības (piemēram, virsmas apstrāde).
- Daudzfunkcionāla kompozītmateriāla griešanas līnija
Funkcijas:
Integrēti moduļi, piemēram, pārklāšana, laminēšana, caurumošana un tiešsaistes noteikšana, lai panāktu sagriešanas un pēc{0}apstrādes integrāciju.
Lietojumprogrammas scenāriji:
Pielāgota augstas vērtības{0}}produktu (piemēram, laminētu alumīnija plākšņu un perforētu siltuma izlietņu) ražošana.
Priekšrocības:
Samaziniet procesa plūsmu, uzlabojiet ražu un esiet piemēroti augstas{0}precizitātes kompozītmateriālu apstrādei.
Trūkumi:
Dārga tehnika un augsts tehniskais slieksnis.
Īpaša tipa griešanas līnija
- Ātrgaitas{0}}precīzas griešanas līnija
Funkcijas:
Paredzēts īpaši-plāniem vai augstas-precizitātes materiāliem (piemēram, litija akumulatora vara folijai), tajā ir izmantotas progresīvas tehnoloģijas, piemēram, gaisa gultņu atbalsts un lāzera attāluma noteikšana, un ātrums var sasniegt vairāk nekā 300 metri/min.
Lietojumprogrammas scenāriji:
Jauna enerģētika, precīzās elektronikas nozare.
Priekšrocības:
Maksimāla precizitāte (± 0,02 mm) un efektivitāte, samazinot materiālu zudumus.
Trūkumi:
Nepieciešama pastāvīga temperatūra un mitrums, un ekspluatācijas un uzturēšanas izmaksas ir ārkārtīgi augstas.
- Lieljaudas-griešanas līnija
Funkcijas:
Paredzēts īpaši-biezām (6-20 mm) vai īpaši platām (vairāk nekā 2500 mm) plāksnēm, kas aprīkotas ar hidraulisko servo sistēmu un lieljaudas motoru.
Lietojumprogrammas scenāriji:
Īpaši biezu{0}}tērauda plākšņu griešana kodolenerģijas iekārtām un smagajām mašīnām.
Priekšrocības:
Spēcīga bīdes jauda un augsta stabilitāte.
Trūkumi:
Iekārtas ir milzīgas, un enerģijas patēriņa un trokšņa problēmas ir pamanāmas.
Materiāls
Materiāla īpašības: Oglekļa tēraudam (piemēram, SPCC, Q235) ir mērena cietība un laba elastība; leģētajam tēraudam (piemēram, cinkotai loksnei un silīcija tērauda loksnei, kas nav nerūsējošais tērauds) ir lielāka izturība un izturība pret koroziju.
Materiāla īpašības: Galvenokārt tādas kategorijas kā 304, 316 un 430, ar augstu cietību un spēcīgu izturību pret koroziju, bet acīmredzama tendence sacietēt.
Materiāla īpašības: Tīram alumīnijam (1 sērija) ir lieliska elastība, bet zema izturība; alumīnija sakausējumi (3 sērijas, 5 sērijas, 6 sērijas) palielina cietību, pievienojot elementus, vienlaikus saglabājot vieglumu
Materiāla īpašības: Tīram vara (T2) ir lieliska vadītspēja; misiņam (H62) un bronzai (QSn6.5-0.1) ir augsta cietība, un tie ir nodilumizturīgi- un izturīgi pret koroziju.
(1) Niķelis un niķeļa sakausējumi
Funkcijas un lietojumprogrammas:
Augsta temperatūras un korozijas izturība, ko izmanto akumulatoru elektrodiem (piemēram, niķeļa-ūdeņraža akumulatoriem) un augstas{1}}temperatūras kosmosa komponentiem. Griezšanas laikā jānovērš materiāla trausla plaisāšana.
(2) Titāns un titāna sakausējumi
Funkcijas un lietojumprogrammas:
Augsta izturība un zems blīvums, ko izmanto medicīniskiem implantiem un ķīmiskiem reaktoriem. Apstrādes laikā ir nepieciešams mazs bīdes ātrums, lai samazinātu instrumenta nodilumu.
(3) Cinks un cinka sakausējumi
Funkcijas un lietojumprogrammas:
Laba izturība pret koroziju, tiek izmantota cinkota tērauda sloksnes pamatnēm un akumulatora cinka plāksnēm. Temperatūras kontrole griešanas laikā novērš cinka slāņa oksidēšanos.
Pieteikums

Automobiļu ražošana
Griešanas līnija sagriež platas tērauda plāksnes (piemēram, cinkotas plāksnes un alumīnija sakausējuma plāksnes) dažāda platuma sloksnēs tādu detaļu kā durvju, jumtu un šasijas štancēšanai. Griešanas precizitāte (± 0,1 mm) nodrošina štancēšanas presformu atbilstības pakāpi un samazina metāllūžņu daudzumu.
Sadzīves tehnikas nozare
Pēc nerūsējošā tērauda vai krāsainu-pārklātu plākšņu sagriešanas sloksnēs tās tiek izmantotas ledusskapju un veļas mazgājamo mašīnu paneļu locīšanai un veidošanai. Brīvā mala- samazina turpmāko slīpēšanas procesu.
Būvniecība un apdare
Alumīnija-plastmasas kompozītmateriālu paneļu un ar alumīnija-cinka- pārklājumu tērauda paneļu griešana (platums 100–600 mm) ēku ārsienu un jumtu ieklāšanai. Griešanas efektivitāte tieši ietekmē projekta gaitu.
Elektronika un elektrotehnika
Vara pārklājumu laminātu (piemēram, FR-4) griešana līdz noteiktam platumam PCB ražošanai ar precizitāti ±0,05 mm, lai izvairītos no līnijas novirzes.
Iepakojuma nozare
Metāla konteineri:
Skārda un alumīnija plākšņu (biezums 0,15-0,3 mm) griešanai, kas ir kārbu un pārtikas kārbu pamatmateriāls, ir nepieciešamas gludas un bez atslāņošanās griešanas malas, lai novērstu plaisāšanu kārbu formēšanas laikā.
Pudeles vāciņš un blīvējuma materiāli:
Alumīnija foliju izmanto farmaceitiskajam iepakojumam un dzērienu pudeles vāciņa oderējumam pēc sagriešanas, un ir jāsaglabā materiāla tīrība un antibakteriālās īpašības.
Jauns enerģijas lauks
Alumīnija sakausējuma rāmju griešanai (saules paneļu rāmjiem) un alvotām vara sloksnēm (akumulatora virkņu metināšanai) ir nepieciešama efektīva un nepārtraukta ražošana, lai apmierinātu liela mēroga{0}}instalācijas vajadzības.
Aviācijas un militārā rūpniecība
Titāna sakausējuma un alumīnija sakausējuma plākšņu (biezums 0,5–3 mm) sagriešanai lidaparātu apvalkiem un raķešu čaulām ir nepieciešama ārkārtīgi augsta griešanas aprīkojuma stabilitāte un precizitāte
Aparatūra un ikdienas nepieciešamība
Slēdzenes un vannas istabas piederumi:
Šķeltās misiņa sloksnes un nerūsējošā tērauda sloksnes tiek izmantotas nelielas aparatūras, piemēram, durvju slēdzeņu un jaucējkrāna vārstu serdeņu, štancēšanai.
Virtuves piederumu ražošana:
Pēc 304 nerūsējošā tērauda plākšņu sagriešanas tās tiek iespiestas katlu un nažu sagatavēs.
Sastāvdaļas
Funkcija: Ielādējiet un attiniet metāla spoles, piestipriniet spoles serdi, hidrauliski vai mehāniski izplešot un saraujot spoli, un aprīkojiet ar presēšanas veltni, lai novērstu materiāla attīšanu. Daži modeļi atbalsta dubultu{1}}staciju pārslēgšanu, lai nodrošinātu nepārtrauktu barošanu.
Funkcija: izmantojiet vairākus iztaisnošanas rullīšu komplektus, lai koriģētu spoles lieces, novērstu materiāla iekšējo spriegumu, nodrošinātu, ka virsma pirms griešanas ir līdzena, un samazinātu turpmākās bīdes kļūdas.
Funkcija: Ievelciet materiālu griešanas galvenajā mašīnā ar vienmērīgu ātrumu, ko parasti darbina servomotors, ar saspiedes rullīšiem vai siksnas mehānismiem, lai uzturētu stabilu padeves ātrumu un sākotnējo spriegumu.
Galvenās sastāvdaļas:
Disku griezēju komplekts: uz augšējās un apakšējās griezēja vārpstas ir uzstādīti vairāki karbīda vai ātrgaitas tērauda{0}}disku griezēju pāri, un dažāda platuma griešana tiek panākta, pielāgojot griezēju atstatumu.
Frēzes vārpstas piedziņas sistēma: to darbina pārnesumkārba vai neatkarīgs motors, lai nodrošinātu griezēja sinhronu rotāciju.
Frēzes regulēšanas mehānisms: Manuāla/automātiska griezēja stāvokļa regulēšana, ar precizitāti līdz ±0,05mm.
Funkcija: Neatkarīga motora piedziņa, pārstrādā malu atkritumus (malas vadu), kas rodas sagriešanas rezultātā, uzlabo materiālu izmantošanu un novērš atkritumu sapīšanās, kas ietekmē galveno ražošanas līniju.
Sastāvs:
Sprieguma noteikšanas veltnis:{0}}reāllaika materiāla spriegojuma izmaiņu uzraudzība.
Slēgta{0}}cilpas vadības modulis: PLC tiek izmantots, lai regulētu attinēja un uztītāja griezes momentu vai ātrumu, lai griešanas laikā saglabātu nemainīgu spriegumu un novērstu materiāla deformāciju vai lūzumu.
Funkcija: izmantojiet fotoelektriskos vai ultraskaņas sensorus, lai noteiktu materiāla malas stāvokli, un noregulējiet virzošā veltņa stāvokli horizontāli, izmantojot hidrauliskos/elektriskos izpildmehānismus, lai nodrošinātu, ka materiāls iet gar centra līniju un izvairītos no šķelšanās novirzes.
Funkcija: pārtiniet šķēlumu šauru sloksni neatkarīgās ruļļos. Kodolā ietilpst:
Pārtīšanas vārpsta: hidrauliskais spriegojums vai mehāniskā bloķēšanas struktūra, lai fiksētu spoles serdi.
Spiešanas svira: kontrolējiet materiāla piemērotību tinuma sākotnējā stadijā.
Spriegojuma konusa kontrole: automātiski samaziniet spriegojumu, palielinoties spoles diametram, lai novērstu iekšējā slāņa materiāla deformāciju spiediena ietekmē.
FAQ
J: Kādus materiālus var apstrādāt ar griešanas līniju? Kāds ir biezuma un platuma diapazons?
A: Griešanas līnija ir piemērota metāla spolēm, piemēram, tēraudam, nerūsējošajam tēraudam, alumīnijam, varšam, cinkam utt. Tipisks apstrādes diapazons: Biezums: 0,03 mm (īpaši-plāna vara folija) līdz 20 mm (īpaši-bieza tērauda plāksne); Platums: no 100 mm līdz 2500 mm (dažs smagais aprīkojums var sasniegt 4000 mm). Konkrēts ir jāapstiprina atbilstoši aprīkojuma modelim. Īpašiem materiāliem (piemēram, titāna sakausējumam) ir nepieciešama pielāgota instrumenta un spriegojuma konfigurācija.
J: Kāda ir griešanas precizitāte? Kā nodrošināt konsekvenci?
A: Precizitātes standarts: ±0,1 mm parastajiem modeļiem, ±0,02 mm augstas precizitātes modeļiem (piemēram, jaunu enerģijas polu sagriešanai). Aizsardzības pasākumi: slēgta-cilpas spriegojuma kontroles sistēma; Reāllaika noviržu korekcijas (EPC) ierīce; Automātiska instrumentu bloķēšanas un spraugu kompensācijas tehnoloģija; Regulāri kalibrējiet sensora un vadošā veltņa līmeni.
J: Cik ilgs laiks nepieciešams, lai mainītu uz dažādām specifikācijām? Kā samazināt dīkstāves laiku?
A: Tradicionālā mašīna: manuāla instrumenta maiņa aizņem 30-60 minūtes; Inteliģenta mašīna: Pilnībā automātiska instrumenta regulēšanas sistēma var saīsināt instrumenta maiņas laiku līdz mazāk nekā 5 minūtēm. Optimizācijas ieteikumi: izmantojiet iepriekš-instalētu rīku moduli; Aprīkots ar dubulto-staciju attīšanas/uztīšanas iekārtu; Pieņemiet digitālo parametru atmiņas funkciju, viena klikšķa zvanu vēsturiskos iestatījumus.
J: Kādi darbi jāveic iekārtas ikdienas apkopei?
A: Pamata apkope ietver: Ikdienas: Notīriet griezēju un vadošo rullīti; Pārbaudiet eļļošanas sistēmas eļļas līmeni; Iztīriet atkritumu savākšanas ierīci. Reizi nedēļā: pārbaudiet transmisijas ķēdes blīvumu; Pārbaudiet avārijas apturēšanas pogu un drošības režģa funkciju. Katru mēnesi: kalibrējiet spriegojuma sensoru; Pārbaudiet hidrauliskās sistēmas blīvējumu; Ieeļļojiet gultņus un zobratus. Katru gadu: pilnībā nomainiet hidraulisko eļļu un filtra elementu; Pārbaudiet motora izolācijas veiktspēju.
J: Kāds var būt šķembu vai nelīdzenu malu cēlonis griešanas laikā?
A: Izplatītākie cēloņi un risinājumi: Instrumenta pasivēšana: nomainiet vai uzasiniet instrumentu, pārbaudiet pārklājuma nodilumu; Nepareizs instrumenta attālums: noregulējiet atstarpi līdz 10%-15% no materiāla biezuma; Nevienmērīgs spriegums: pārbaudiet spriegošanas veltņa spiedienu un atkārtoti kalibrējiet slēgtā cikla vadības sistēmu; Materiāla virsmas defekti: Pirms griešanas pārbaudiet, vai izejmateriāls nav oksidēts vai saskrāpēts.
J: 6.Kā izvēlēties griešanas līniju, kas atbilst jūsu uzņēmuma vajadzībām?
A: Visaptveroši jāņem vērā šādi faktori: Materiāla īpašības: biezums, cietība, virsmas apstrādes prasības; Produktivitātes prasības: ātrums (m/min), nepārtrauktas darbības laiks; Precizitātes prasības: pielaides diapazons, malas kvalitāte; Budžets un mērogojamība: manuāls veids (zemas izmaksas) pret pilnībā automātisku veidu (lielas investīcijas un liela atdeve); Īpašas funkcijas: vai ir nepieciešami kompozītu procesa moduļi, piemēram, laminēšana un caurumošana. Ieteikums: Dodiet priekšroku moduļu dizaina modeļiem, lai atvieglotu turpmākus jauninājumus.